Nøglefaktorer, der påvirker slibeskivens hastighed
Slibeskivens periferihastighed er en af de mest indflydelsesrige variabler i slibeprocesser. En passende hastighed forbedrer materialefjernelseshastigheden og overfladekvaliteten, mens forkert hastighed medfører sikkerhedsrisici og dårlige bearbejdningsresultater.
Først hjulet’s maksimale driftshastighed markeret af producenten sætter den hårde sikkerhedsgrænse. Overskrid aldrig dennenominelle hastighed, da overdreven centrifugalkraft kan revne og sprænge hjulet. Bond type bestemmer hastighedstolerance. Forglasede bindinger har relativt lavere sikre hastighedsgrænser sammenlignet med harpiks- og metalbindinger. Harpiks-Bond-hjul kan køre ved højere hastighed på grund af bedre slagfasthed.
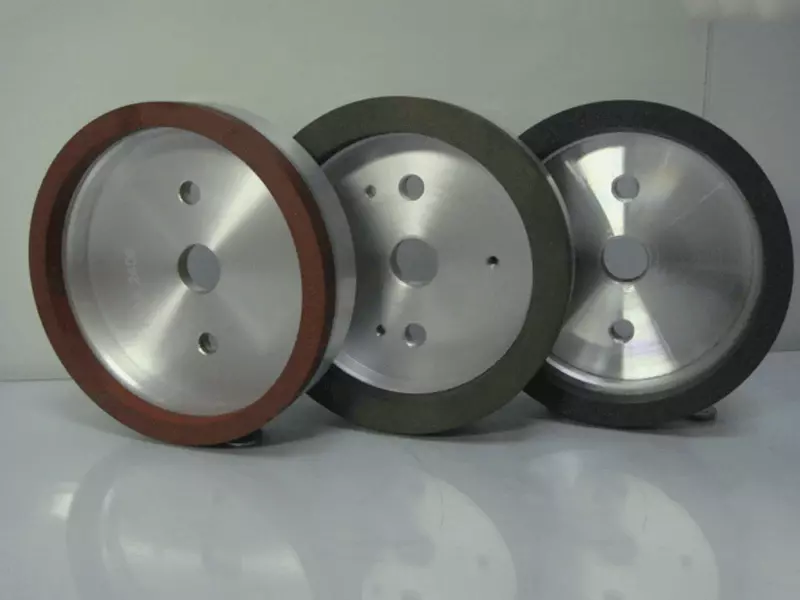
Emnemateriale påvirker det foretrukne hastighedsområde. For hårde og sprøde materialer som hårdmetal og keramik hjælper højere hastigheder med at danne mikro-skærer og reducerer skår. Bløde, duktile metaller harnormalt brug for en moderat hastighed for at undgå bygget-opkant og termisk beskadigelse af emnet. Slibekornstype spiller også en rolle. Superslibemidler inklusive diamant og CBN kan køre stabilt ved langt højere hastigheder end konventionelle slibemidler af aluminiumoxid og siliciumcarbid.
Slibemaskinens tilstand bør ikke overses. Spindelløb, vibrationer og spændestabilitet vil afgøre, om hjulet kan køre jævnt med målhastigheden. Vibrationer under høj hastighed skaber pladdermærker og fremskynder ujævnt hjulslid. Derudover skal kølevæskelevering holde trit med høj-hastighed slibning. Friktionsvarme stiger kraftigt med hastigheden, og utilstrækkelig afkøling forårsager termisk svigt af bindingsmaterialer. Operatører skal balancere sikkerhedsgrænser, krav til emnet og maskinens stabilitet for at indstille en korrekt slibehastighed.
