Nyckelfaktorer som påverkar slipskivans hastighet
Slipskivans periferihastighet är en av de mest inflytelserika variablerna i slipprocesser. Lämplig hastighet förbättrar materialavlägsningshastigheten och ytkvaliteten, medan felaktig hastighet medför säkerhetsrisker och dåliga bearbetningsresultat.
Först hjulet’s maximala arbetshastighet markerad av tillverkaren sätter den hårda säkerhetsgränsen. Överskrid aldrig dennanominella hastighet, eftersom överdriven centrifugalkraft kan spricka och spränga hjulet. Bindningstyp bestämmer hastighetstolerans. Förglasade bindningar har relativt lägre säkra hastighetsgränser jämfört med harts- och metallbindningar. Harts-bondhjul kan köras med högre hastighet på grund av bättre slaghållfasthet.
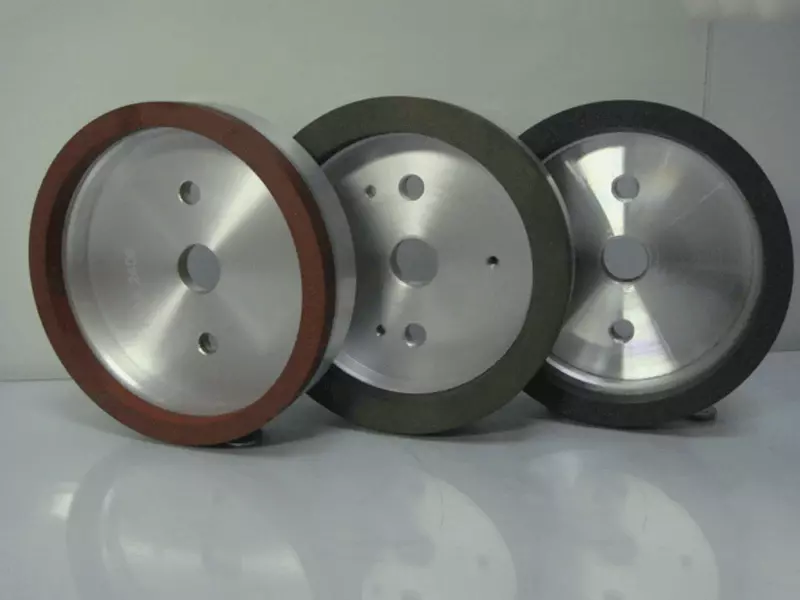
Arbetsstyckets material påverkar det föredragna hastighetsområdet. För hårda och spröda material som hårdmetall och keramik hjälper högre hastighet till att bilda mikro-skär och minskar flisning. Mjuka, sega metaller behöver vanligtvis en måttlig hastighet för att undvika byggd-uppkant och termisk skada på arbetsstycket. Slipkornstyp spelar också en roll. Superslipmedel inklusive diamant och CBN kan köras stabilt vid mycket högre hastigheter än konventionella aluminiumoxid- och kiselkarbidslipmedel.
Slipmaskinens skick bör inte förbises. Spindellopp, vibrationer och fastspänningsstabilitet avgör om hjulet kan köras jämnt vid målhastighet. Vibrationer under hög hastighet skapar skrammelmärken och accelererar ojämnt hjulslitage. Dessutom måste kylvätsketillförseln hålla jämna steg med hög-hastighet slipning. Friktionsvärme stiger kraftigt med hastigheten, och otillräcklig kylning orsakar termiskt fel på bindningsmaterial. Operatörer måste balansera säkerhetsgränser, krav på arbetsstycket och maskinstabilitet för att ställa in en korrekt sliphastighet.
